Yeni nesil yüksek hızlı CoreXY FDM yazıcılar (Bambu Lab, Creality, Prusa) vs MSLA reçine yazıcılar ve PLA, PETG, ABS/ASA, TPU filamentlerin mekanik kıyaslaması.
3D yazıcı seçiminde parça kullanımını, malzemeyi ve güvenli çalışma koşullarını belirleyin.
CoreXY ve otomatik kalibrasyon özellikleri kurulum yükünü azaltabilir fakat her baskıda belirli hız veya kusursuz sonuç garanti etmez. FDM ile reçine baskı farklı ayrıntı, malzeme ve son işlem gereksinimleri taşır. Prusa reçineyle çalışırken eldiven ve havalandırma önerir.
İstenen parça boyutu, ayrıntı ve kullanım sıcaklığına göre malzeme seçin.
Üretici profilindeki baskı süresi ve malzeme koşullarını örnek parçada deneyin.
Reçine kullanırken ürünün güvenlik bilgi formu ve havalandırma talimatlarını izleyin.
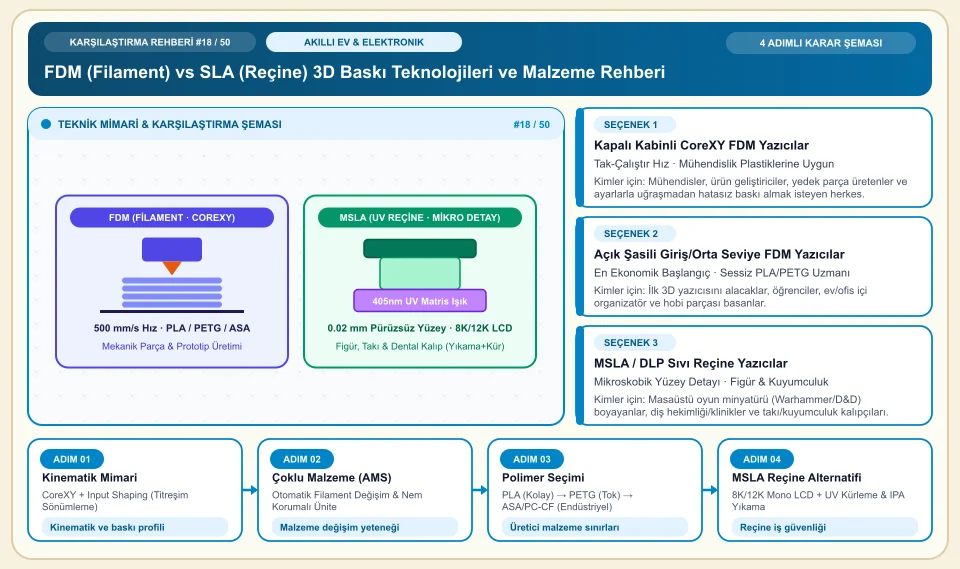
FDM (Filament) vs SLA (Reçine) 3D Baskı Teknolojileri ve Malzeme Rehberi
Termoplastik ergitme (FDM CoreXY) ile UV ışıkla sıvı reçine kürleme (MSLA) mekanizmaları ve mühendislik filamentlerinin ısı/dayanım skalası:
CoreXY + Input Shaping (Titreşim Sönümleme)
Input shaping titreşimi azaltabilir; baskı süresi ve izler geometri ile profil ayarına bağlıdır.
Otomatik Filament Değişim & Nem Korumalı Ünite
Farklı renkleri veya ana parçayla destek malzemesini tek baskıda otomatik değiştirir; bobin bitince yedeğe geçer.
PLA (Kolay) → PETG (Tok) → ASA/PC-CF (Endüstriyel)
Isı ve dayanım sınırları filament türü, marka ve baskı parametreleriyle değişir.
8K/12K Mono LCD + UV Kürleme & IPA Yıkama
Reçine baskıda eldiven, uygun yıkama ve havalandırma gerekir; reçinenin güvenlik bilgi formunu izleyin.
Farklı Türlerin İyi ve Kötü Yönleriyle Dürüst Karşılaştırması
Pazarlama broşürlerinde gizlenen darboğazları, çalışma prensiplerini ve hangi mimarinin kime uygun olduğunu yan yana inceleyin:
1. Kapalı Kabinli CoreXY FDM Yazıcılar (Bambu Lab P1S / X1C / H2D, Creality K1C/K2, Prusa Core One)
Baskı tablası sadece Z ekseninde (aşağı-yukarı) hareket ederken, hafif ekstrüder kafası X ve Y ekseninde kayışlarla yüksek hızda uçar; etrafı ısıyı koruyan kapalı kabinle çevrilidir.
✅ Güçlü Yönleri (Artılar)
- Hava akımından etkilenmediği için ABS, ASA, PC ve Karbon Fiber (PA-CF) gibi yüksek mukavemetli ve ısıya dayanıklı plastikleri kalkma (Warping) olmadan basar.
- Çok renkli/çok malzemeli baskı üniteleriyle (AMS / CFS) tam otomatik entegre çalışır.
⚠️ Zayıf Yönleri & Sınırları (Eksiler)
- Açık şasili giriş seviyesi yazıcılara göre fiyatı daha yüksektir.
- Çok renkli baskıda her renk geçişinde kafa temizleme atığı (Poop/Purge) oluşur.
Mühendisler, ürün geliştiriciler, yedek parça üretenler ve ayarlarla uğraşmadan hatasız baskı almak isteyen herkes.
2. Açık Şasili Giriş/Orta Seviye FDM Yazıcılar (Bambu Lab A1 / A1 Mini, Ender 3 V3)
Açık gövde üzerinde otomatik kalibrasyon ve hızlı nozul değişim sistemleriyle PLA, PETG ve esnek TPU filamentleri basar.
✅ Güçlü Yönleri (Artılar)
- Çok uygun fiyata tam otomatik akış/yatak kalibrasyonu ve çok sessiz çalışma sunar.
- PLA filament açık ortamda daha iyi soğuduğu için dekoratif ürünler, kutular ve prototiplerde harika yüzey kalitesi verir.
⚠️ Zayıf Yönleri & Sınırları (Eksiler)
- Etrafı açık olduğu için ABS ve ASA gibi yüksek sıcaklık ve kokulu plastikleri basmaya uygun değildir.
- Çok yüksek ve ince parçalarda tabla ileri-geri hareket ettiği için üst katmanlarda hız düşürülmelidir.
İlk 3D yazıcısını alacaklar, öğrenciler, ev/ofis içi organizatör ve hobi parçası basanlar.
3. MSLA / DLP Sıvı Reçine Yazıcılar (Elegoo Saturn/Mars, Anycubic Photon)
Sıvı fotopolimer reçine dolu küvetin altından yüksek çözünürlüklü (8K–16K) UV LCD ekranla her katmanı aynı anda dondurarak üretir.
✅ Güçlü Yönleri (Artılar)
- MSLA ince ayrıntı sağlayabilir; katman izi reçine, ekran ve baskı ayarına bağlıdır.
- Aynı tablada birden çok parça baskı süresini azaltabilir; parça yüksekliği ve yerleşim sınırları vardır.
⚠️ Zayıf Yönleri & Sınırları (Eksiler)
- Reçineyle çalışırken eldiven, uygun havalandırma, üreticiye uygun yıkama ve kürleme gerekir; güvenlik bilgi formunu izleyin.
- Standart reçine parçalar cam gibi kırılgandır; mekanik yük taşıyan dişli/aparat için FDM kadar dayanıklı değildir.
Masaüstü oyun minyatürü (Warhammer/D&D) boyayanlar, diş hekimliği/klinikler ve takı/kuyumculuk kalıpçıları.
Yan Yana Teknik Kriter ve Performans Tablosu
Karar verirken doğrudan kıyaslayabileceğiniz temel mühendislik, maliyet ve kullanım parametreleri:
| Karşılaştırma Kriteri | Kapalı CoreXY FDM | Açık Yeni Nesil FDM (A1 vb.) | MSLA Sıvı Reçine | Mühendislik Kararı |
|---|---|---|---|---|
| Mekanik Sağlamlık & Yedek Parça | Malzeme ve baskı profiline bağlı | İyi (PLA, PETG, TPU) | Düşük/Orta (Kırılgan reçine) | Fonksiyonel kırılmayan parça için FDM + PETG/ASA seçilmelidir. |
| Mikro Detay & Yüzey Pürüzsüzlüğü | Katman ve nozul ayarına bağlı | Katman ve nozul ayarına bağlı | Reçine ve katman ayarına bağlı ince detay | Küçük figürde gereken detayı örnek baskıyla karşılaştırın. |
| Kullanım Temizliği & Güvenlik | Temiz (Kuru filament + Karbon filtre) | Çok Temiz (Kokusuz PLA/PETG) | Zor (Eldiven, Maske, Alkol yıkama) | Evde çalışma masasının yanına reçine yazıcı koyma; FDM koy. |
| Güneş & Isı Dayanımı (Araç İçi) | Filament ve baskı yönüne bağlı | Filament ve baskı yönüne bağlı | Özel mühendislik reçinesi gerekir | Arabada telefon tutucu basacaksan PLA erir; ASA veya PETG kullan. |
| Sarf Malzeme (Kg) Maliyeti | Ekonomik (Standart 1 kg makara) | En Ekonomik (PLA/PETG makara) | Yüksek (Reçine + IPA Alkol + FEP) | Günlük prototip ve aparat üretiminde filament çok daha ekonomiktir. |
Sağlayıcılar ve başvuru noktaları
İhtiyacınıza göre değerlendirebileceğiniz sağlayıcılar, platformlar veya resmî bilgi kaynakları. Liste bir pazar payı sıralaması ya da fiziksel ürün testi değildir.
Bambu Lab (A1 Mini / A1, P1S Combo, X1 Carbon, H2D)
- Otomatik kalibrasyon ve çoklu malzeme seçenekleri sunar; hız ve ilk kurulum deneyimi modele göre değişir.
- Yedek parça ve ekosistem yapısı açık kaynak (Klipper) topluluk cihazlarına göre daha kapalıdır.
Prusa Research (Core One, MK4S) & Creality (K1C, K2 Plus) & Qidi Tech
- Prusa, Creality ve Qidi farklı onarım, kabin ve yazılım seçenekleri sunar; dayanım ile fiyat karşılaştırması model bazında yapılmalıdır.
- Prusa’nın birim fiyatı yüksektir; Creality’de ise yazılım/dilimleyici (Slicer) deneyimi Bambu Studio/OrcaSlicer ile desteklenmelidir.
Yerli & Küresel Filament Üreticileri (Porima, FilameX, eSUN, Polymaker, Bambu)
- Yerel ve ithal filament üreticileri farklı malzeme profilleri sunar; çap toleransı ve mekanik veri ürünün teknik sayfasından doğrulanır.
- PETG, TPU ve Nylon nemden etkilenebilir; kurutma sıcaklığını ilgili filamentin üretici talimatına göre seçin.
Kategori 2: Donanım, Akıllı Ev & Tüketici Elektroniği
Oyun ve iş istasyonu donanımı, 3-2-1 yedekleme/NAS, Matter/Zigbee akıllı ev protokolleri, 4G solar kamera, robot süpürge, PID espresso, Online UPS, 3D yazıcı, sensör fiziği ve Wi-Fi 7 MLO.
Kaynaklar ve değerlendirme yöntemi
Reçine güvenliği üretici talimatından kontrol edildi; hız, dayanım ve malzeme seçimi yazıcı/filament profiliyle test edilmelidir.
Kaynak kontrolü:
- Prusa resin safety ↗
Reçineyle çalışmada eldiven ve havalandırma gereğini açıklar; FDM baskı hızı veya malzeme üstünlüğünü doğrulamaz.
Sıkça Sorulan Sorular (SSS)
Hangi filamenti nerede kullanmalıyım: PLA mı, PETG mi, ASA mı?
PLA, PETG ve ASA'nın ısı ile darbe davranışı ürüne ve baskı parametresine bağlıdır. Kullanım yerinin sıcaklığına göre üretici teknik veri sayfasını inceleyin.
Karbon Fiber (CF) veya Karanlıkta Parlayan (Glow) filament basarken neye dikkat etmeliyim?
Aşındırıcı katkılı filamentler nozul ömrünü etkileyebilir; uygun sertleştirilmiş nozul ve üretici malzeme profilini kontrol edin.
Baskı tablasına parça yapışmıyor ve köşelerden kalkıyorsa sebebi nedir?
Birinci sebep dokulu PEI tablanın parmak izi yağıyla kirlenmesidir: Tablayı kolonya/alkolle değil, bulaşık deterjanı ve sıcak suyla yıkayıp kurulayın (alkol yağı sadece yayar). İkinci sebep ise odadaki soğuk hava cereyanıdır.